


Please Leave Us A Message
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.

اگر قطعات پرینت سه بعدی را طراحی یا خریداری می کنید، ضخامت دیوار مناسب می تواند باعث صرفه جویی در زمان، مواد و هزینه کار مجدد شود. در زیر نحوه تنظیم ضخامت دیوار ایمن و کاربردی برای پرینت سه بعدی FDM، SLA، SLS، MJF و فلز را توضیح می دهیم.
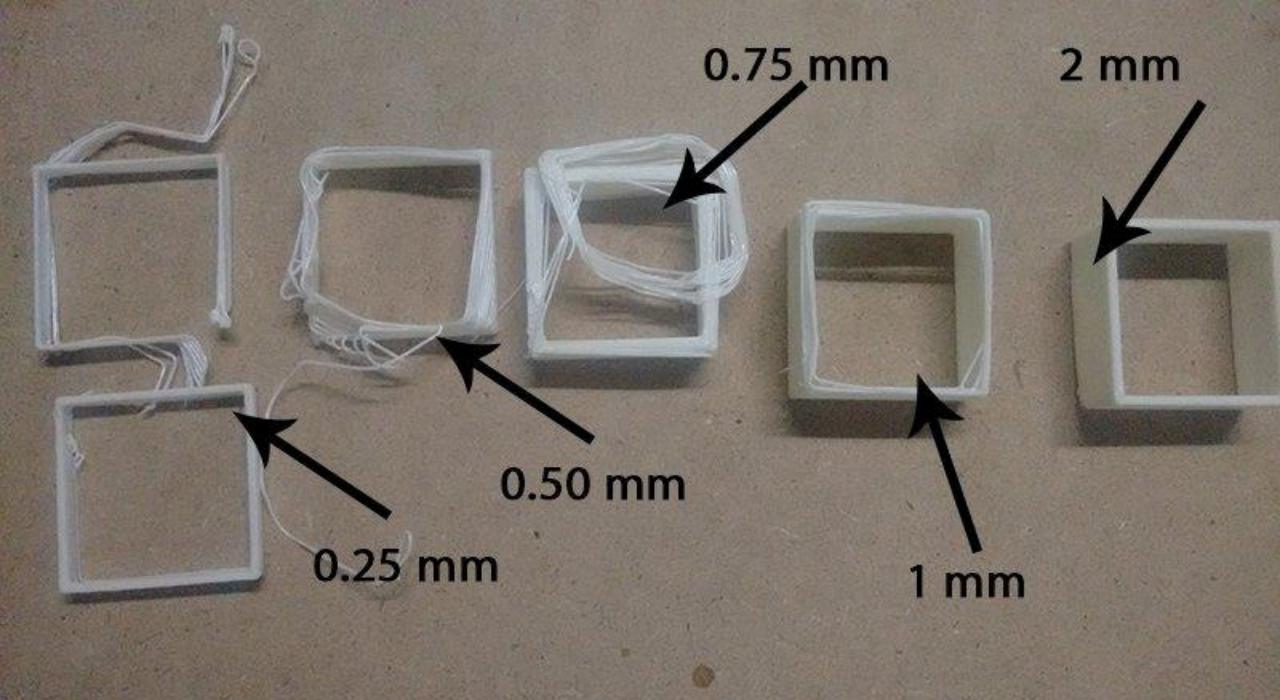
حداقل ضخامت دیوار برای پرینت سه بعدی چقدر است؟ این سوال ساده به نظر می رسد، اما در واقع باید بر اساس فرآیند خاص، مواد و اندازه قطعه مشخص شود.
هر فرآیند پرینت سه بعدی به طور متفاوتی قسمت ها را تشکیل می دهد. این تفاوت مستقیماً بر میزان نازک بودن دیوارها تأثیر می گذارد.
در زیر مقادیر مرجع اولیه برای هر فرآیند آمده است:
فرآیند | حداقل ضخامت دیوار معمولی | بهترین مناسب برای |
FDM / FFF | 0.8 - 1.5 میلی متر | نمونه های اولیه کاربردی، جگ ها، وسایل |
SLA / رزین | 0.5 - 1.0 میلی متر | نمونه های اولیه، مدل ها با جزئیات بالا |
SLS | 0.7 - 1.0 میلی متر | قطعات نایلونی کاربردی، هندسه پیچیده |
MJF | 0.5 - 1.0 میلی متر | قطعات نایلونی درجه تولید |
SLM / فلز | 0.4 - 1.0 میلی متر | قطعات کاربردی فلزی، براکت ها، محفظه ها |
با فرآیند مشابه، یک ماده متفاوت می تواند به معنای ضخامت دیوار ایمن متفاوت باشد. خواصی که بیشتر از همه مهم هستند عبارتند از:
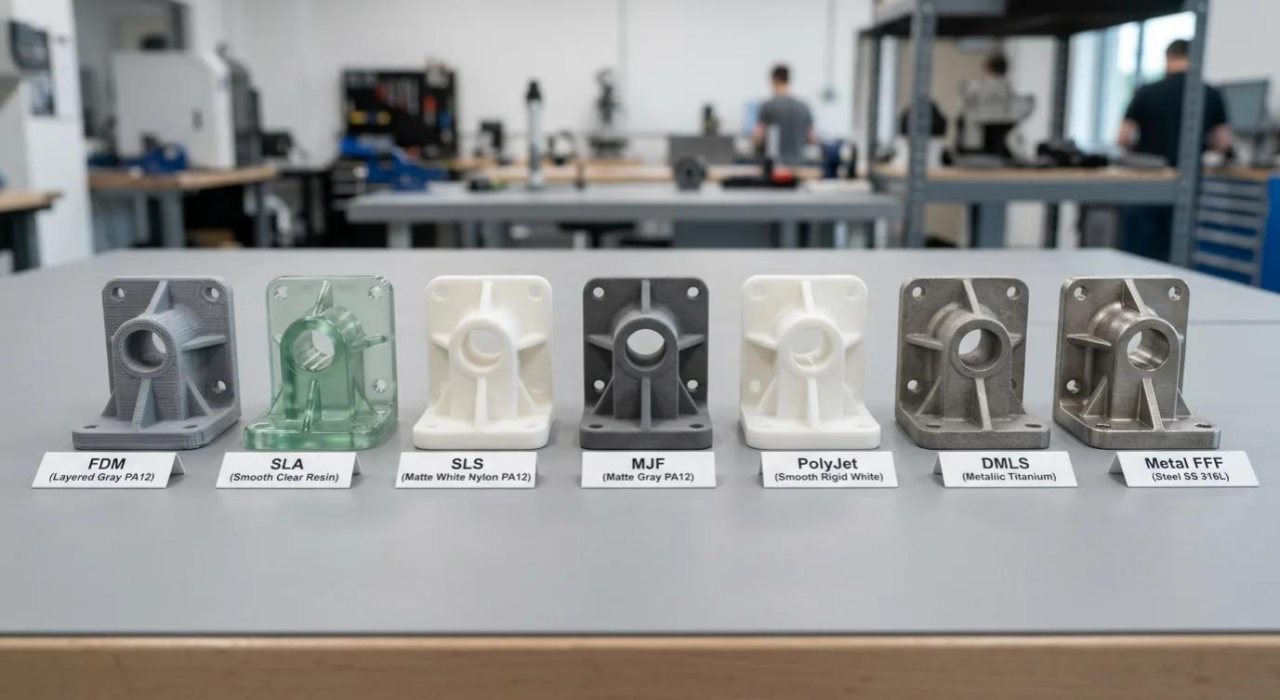
هنگام بررسی ضخامت دیوار، فاکتور اصلی اصلی اندازه قطعه است. یک دیوار 0.8 میلی متری روی یک گیره کوچک و روی یک پانل بزرگ خطرات کاملاً متفاوتی دارد. هر چه دهانه بدون تکیه گاه بزرگتر باشد، سطح دیوار به راحتی در حین چاپ از وزن خود خم می شود، تاب می خورد یا ترک می خورد.
هنگام بررسی یک طرح، نمی توانید فقط به خود شماره ضخامت دیوار خیره شوید:
ضخامت دیواره قطعات چاپ شده FDM با پارامترهای زیر با هم تعیین می شود:
فاکتور طراحی | ملاحظات توصیه شده |
اندازه نازل | ضخامت دیواره را با چند برابر قطر نازل مطابقت دهید |
شمارش دیوار | برای استحکام سازه حداقل از 2-3 محیط استفاده کنید |
ارتفاع لایه | ارتفاع لایه کمتر برای وضوح بهتر در مقاطع نازک |
جهت گیری | برای تراز کردن لایه ها با جهت بار، دیوارها را به صورت عمودی چاپ کنید |
چاپ SLA و رزین می تواند دیوارهای بسیار نازک تری نسبت به FDM ایجاد کند. قطعات کاربردی معمولاً از 0.5 تا 1.0 میلی متر استفاده می کنند. قطعات جزئیات ظاهری می توانند حتی نازک تر باشند. اما نازکی واقعی قابل استفاده هنوز توسط چندین عامل محدود شده است.
دیوارهای بلند و نازک در حین یا پس از عمل آوری تمایل به پیچ خوردن یا پیچ خوردگی دارند.
قسمت های توخالی باید دارای سوراخ های تخلیه باشند. در غیر این صورت رزین باقیمانده باعث ایجاد فشار می شود یا پوسته را ترک می کند.
پس از عمل آوری می تواند باعث کاهش بیشتر یا افزایش استرس در بخش های بسیار نازک شود.
قابل چاپ بودن به این معنی نیست که برای استفاده نهایی مناسب است. SLA برای جزئیات دقیق بسیار خوب عمل می کند. برای نمونه های اولیه و قطعات ظاهری مناسب است. اما دیوارهای باربر کاربردی اغلب باید ضخیم تر از حداقل فرآیند باشند.
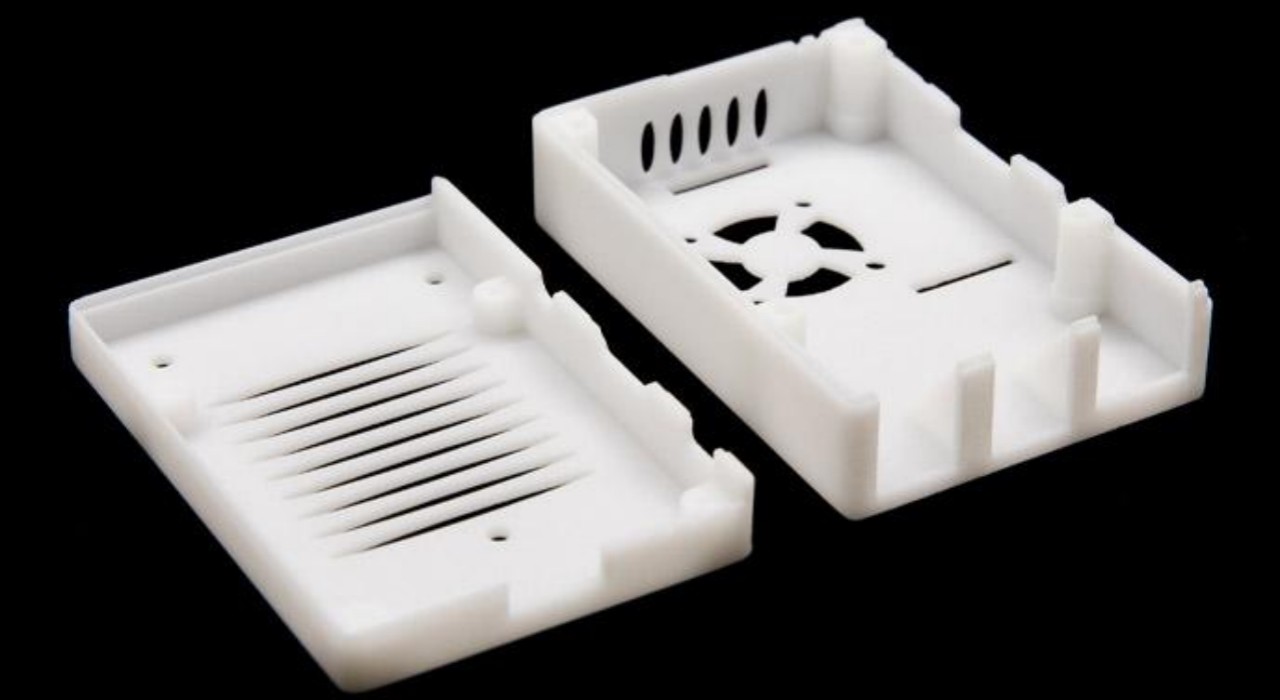
SLS و MJF هر دو قسمت هایی را در یک بستر پودری تشکیل می دهند. در طول چاپ، پودر اطراف به طور مداوم از دیواره های نازک پشتیبانی می کند. بنابراین آنها می توانند هندسه های دیوار نازک پیچیده ای را کنترل کنند که فرآیندهای دیگر به راحتی از بین می روند یا نیاز به پشتیبانی اضافی دارند.
اما این بدان معنا نیست که خطری وجود ندارد. در تولید واقعی، هنوز باید به چندین جنبه توجه کنید:
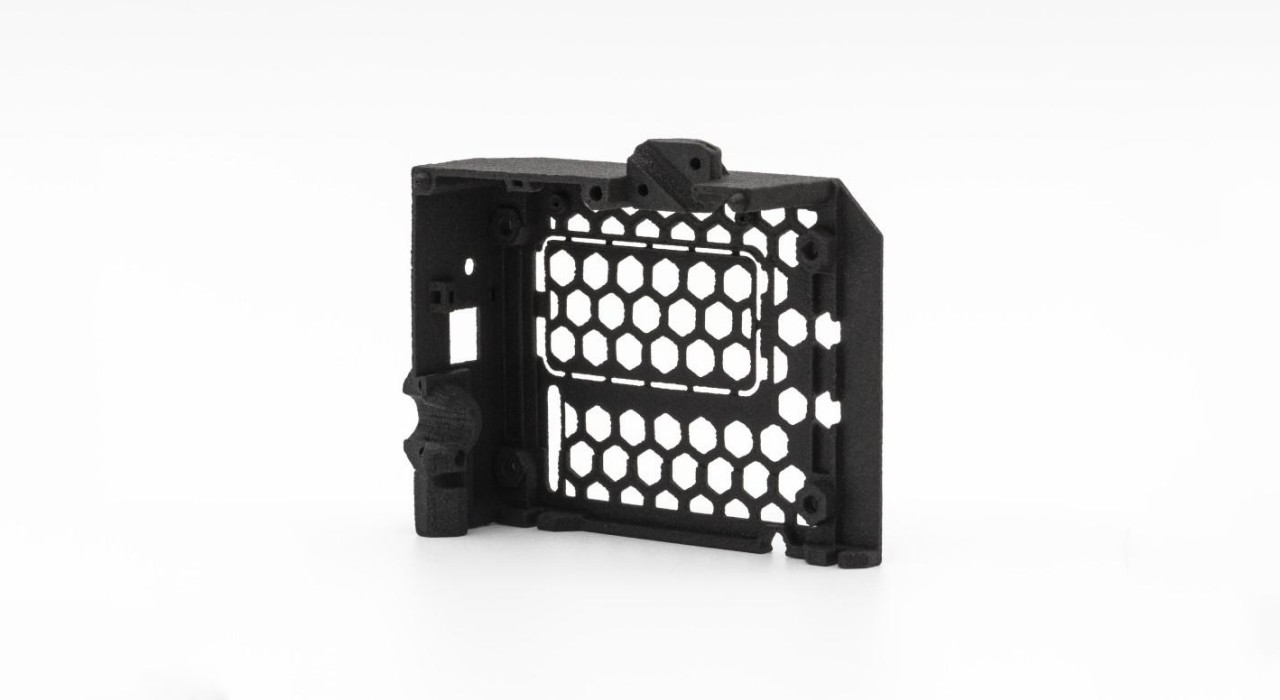
چاپ سه بعدی فلزی بیشتر از SLM یا همجوشی بستر پودری استفاده می کند. ذوب پودر فلز لایه به لایه حرارت بسیار بالایی ایجاد می کند. استرس داخلی بسیار بیشتر از فرآیندهای پلاستیکی است.
عوامل کلیدی که باید به آنها توجه کرد:
فرآیند و مواد تعیین می کند که دیوار چقدر می تواند نازک باشد. عادات طراحی زیر می تواند به شما کمک کند ضخامت دیوار را در محدوده ایمن نگه دارید و خطر خرابی چاپ را کاهش دهید.
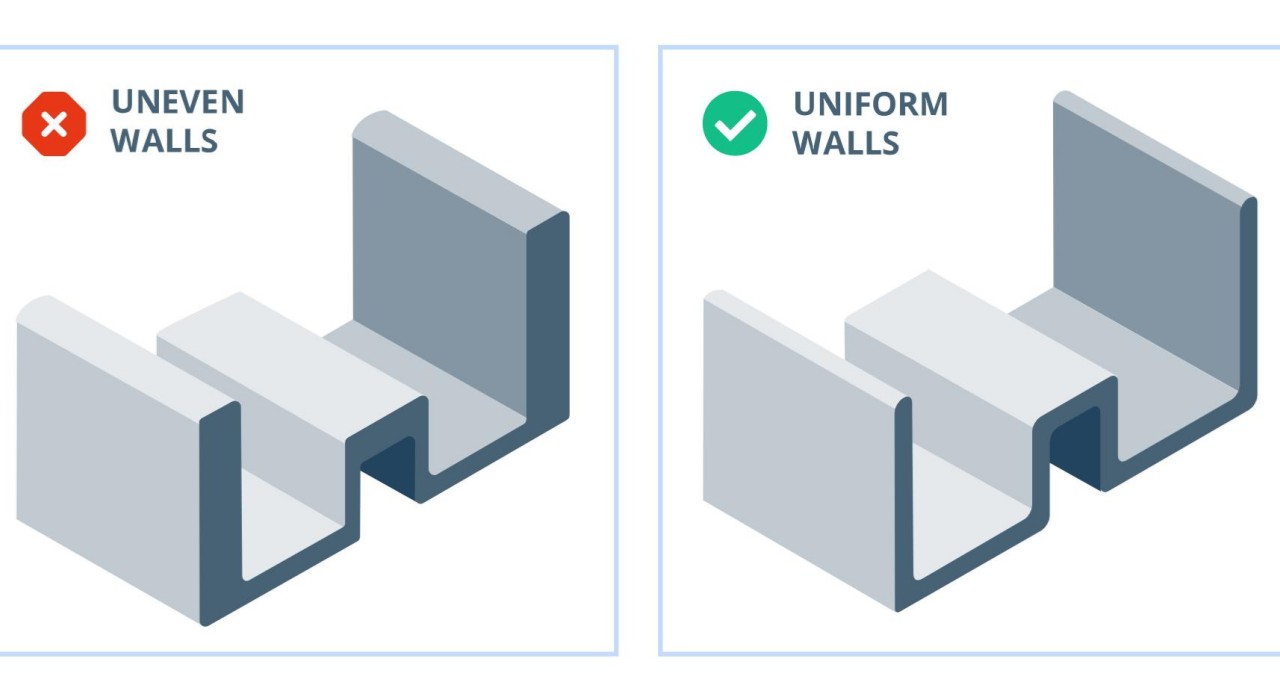
ضخامت ناهموار دیوار باعث خنک شدن ناهموار در سراسر قطعه می شود. تنش در انتقال ضخامت متمرکز می شود. مناطق مختلف دارای ابعاد متناقض هستند. حتی ممکن است کل قسمت پیچ خورده و تغییر شکل دهد.
از جابجایی های غیر ضروری بین نواحی بسیار نازک و بسیار ضخیم خودداری کنید. اگر ضخامت باید تغییر کند، از انتقال تدریجی استفاده کنید و از تغییرات ناگهانی اجتناب کنید.
نگاه کردن به ضخامت دیوار به تنهایی کافی نیست. طول دیوار به همان اندازه مهم است. با همان ضخامت دیوار، یک دیوار کوتاه به مراتب پایدارتر از یک دیوار نازک طولانی بدون تکیه گاه است.
اگر باید یک دیوار نازک بلند بسازید، می توانید اضافه کنید:
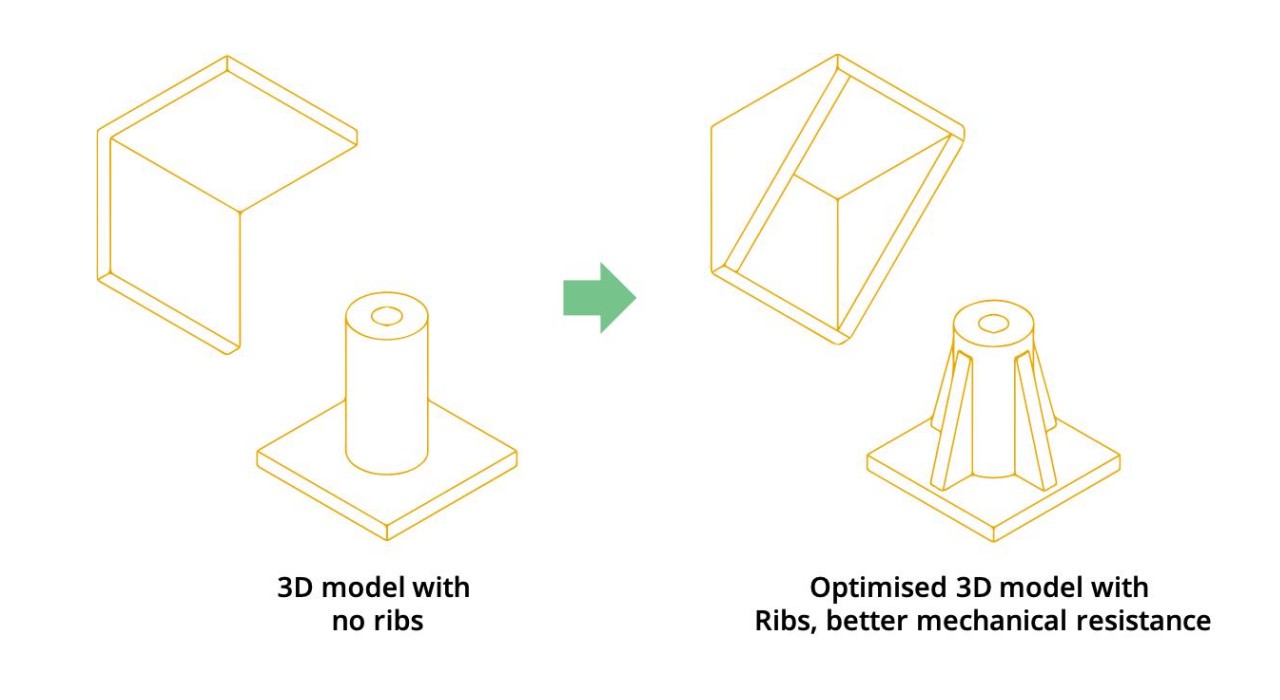
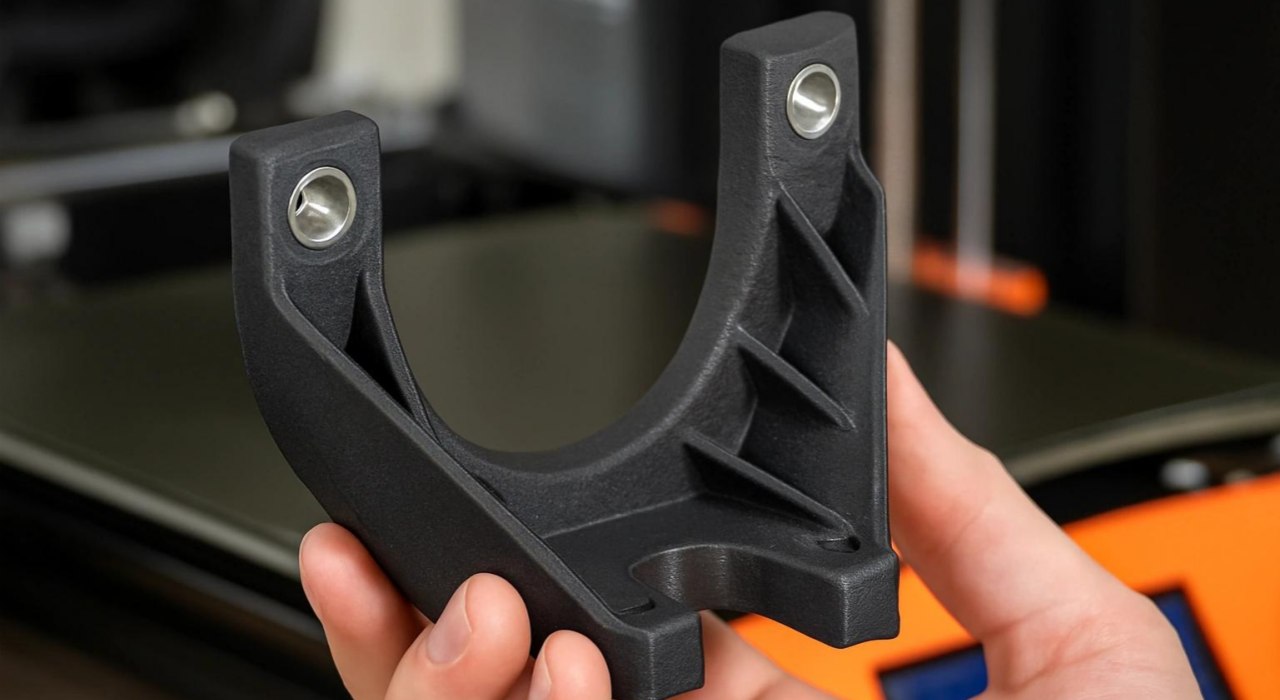
هنگامی که دیوارهای نازک به استحکام بیشتری نیاز دارند، اولین واکنش بسیاری از افراد این است که کل دیوار را ضخیم تر کنند. اما ضخیم کردن همه چیز، وزن و هزینه مواد را به همه مناطق، از جمله مواردی که نیازی به تقویت ندارند، اضافه می کند. در عوض از دنده های محلی استفاده کنید. شما می توانید همان سفتی را با مواد بسیار کم بدست آورید.
افزودن دنده ها چندین مزیت واضح دارد:
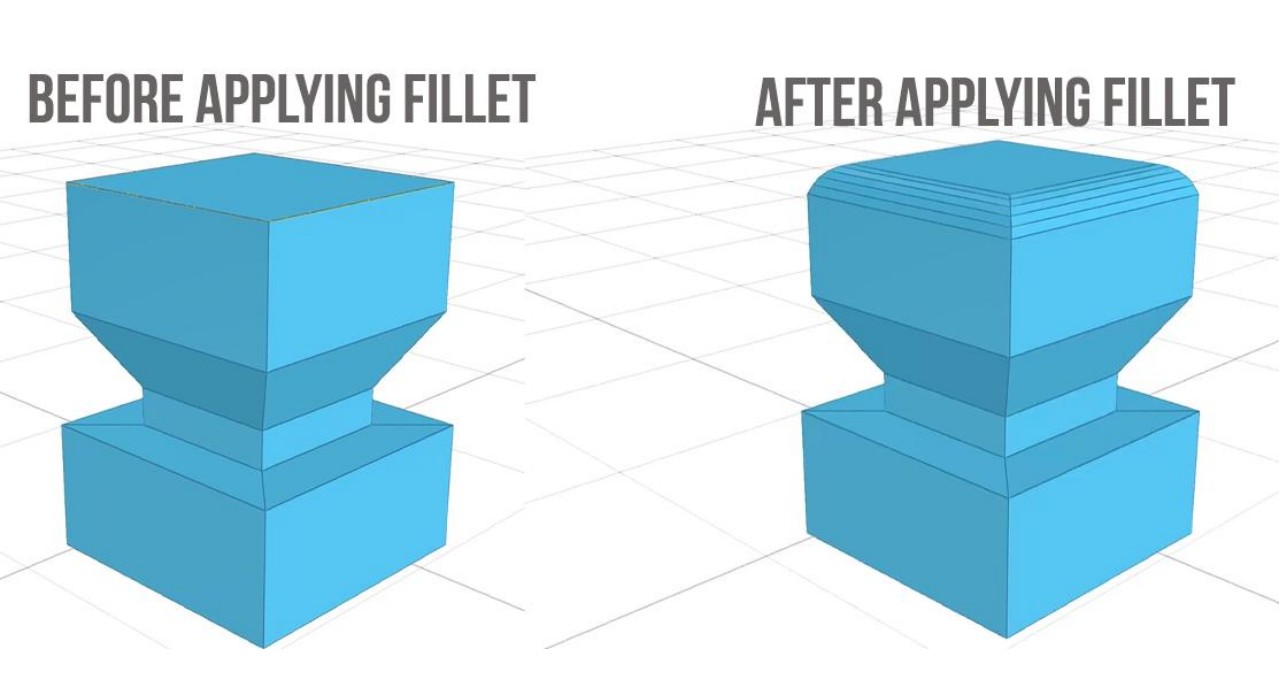
تنش بیشتر در جایی متمرکز می شود که دیوارهای نازک به صفحات پایه، دنده ها یا سایر سطوح دیوار متصل می شوند. گوشه های داخلی تیز در این اتصالات راحت تر از گوشه های گرد می ترکند.
افزودن فیله یا انتقال صاف در اتصالات دیواره نازک می تواند به طور موثر خطر ترک خوردگی را کاهش دهد. قطعات عملکردی که به طور مکرر تحت فشار قرار می گیرند یا به طور مکرر دست به کار می شوند، نیاز به توجه بیشتری نسبت به قطعات نمایشگر استاتیک دارند.
ضخیم کردن کل قسمت برای محافظت از چند نقطه ضعف باعث هدر رفتن مواد و اضافه کردن وزن به همه جا می شود. شما فقط باید موادی را در جایی اضافه کنید که قطعه واقعاً بار را حمل می کند.
بر تقویت این مناطق تمرکز کنید:
خرابی دیوار نازک گاهی اوقات با تنظیم جزئیات طراحی قابل حل است. گاهی اوقات نیاز به یک مبادله بین افزایش ضخامت دیوار و تغییر فرآیند ساخت دارد.
اگر دیوار نازک واقعا نمی تواند بار فعلی را تحمل کند، افزایش ضخامت موضعی مستقیم ترین راه حل است. این بهترین زمانی است که مشکل از مواد ناکافی باشد، نه خود هندسه. فقط باید نواحی باربر واقعی را ضخیم کنید. نیازی نیست تنظیمات چاپ را برای کل قسمت تنظیم کنید.
شکست دیوار نازک همیشه به این معنی نیست که باید دیوار را ضخیم کنید. هنگامی که طراحی به جزئیات ظریف، دیوارهای نازک پیچیده، کانال های داخلی یا ویژگی های کوچک نیاز دارد، ضخیم کردن دیوار برای جلوگیری از شکست چاپ ممکن است برخلاف هدف اصلی طراحی باشد.
در این مورد، تغییر فرآیند تولید ممکن است مناسبتر از اجبار تنظیمات طراحی باشد. جزئیاتی که با FDM به سختی به دست میآیند ممکن است با SLA یا MJF بدون هیچ تغییری در طراحی با موفقیت چاپ شوند.
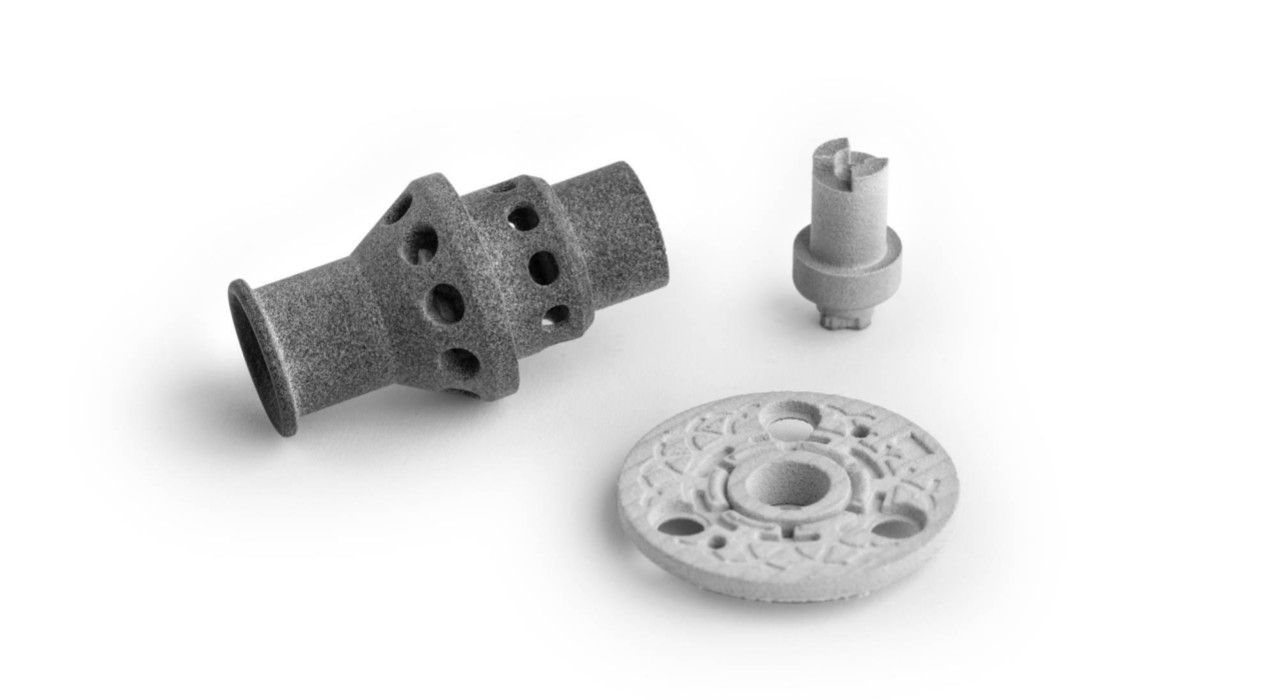
Xunjie بیش از ده سال تجربه پرینت سه بعدی دارد. ما به مهندسان و تیم های محصول کمک می کنیم تا طرح های دیوار نازک را به قطعات واقعا بادوام تبدیل کنند. ما چاپ سه بعدی FDM، SLA، SLS، MJF و فلز را ارائه می دهیم. ما همچنین ریخته گری خلاء سیلیکونی و ماشینکاری CNC را ارائه می دهیم. ما می توانیم فرآیند مناسب را بر اساس ضخامت دیواره و نیازهای عملکردی مطابقت دهیم.
فایل های خود را برای ما ارسال کنید قبل از چاپ، جاهایی را که دیوارهای نازک ممکن است باعث ایجاد مشکل شود را مشخص می کنیم. اگر به یک پیشنهاد نیاز دارید، در هر زمان با ما تماس بگیرید.
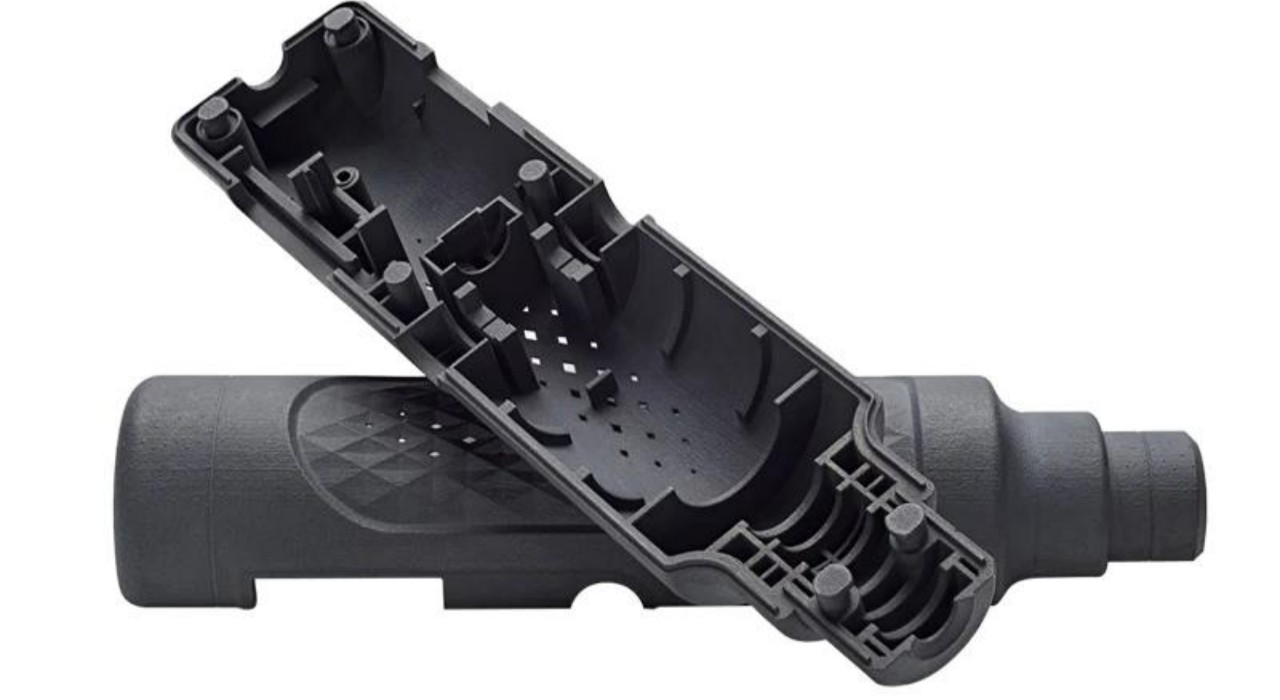
1. قسمت دیوار نازک که خریدم در دیوار نازک شکست. آیا این مشکل کیفی است؟
نه لزوما. اگر شکستگی تمیز باشد و خطوط لایه مشخص باشد، به احتمال زیاد پارامترهای چاپ به خوبی تنظیم نشده اند. این مسئولیت تامین کننده است. اما اگر شکستگی سفید شده و دارای تغییر شکل کششی است، ممکن است در هنگام مونتاژ نیروی زیادی یا در جهت اشتباه اعمال کرده باشید. قطعات جدار نازک به جهت نیرو حساس هستند. پس از دریافت آنها، آنها را به شدت خم نکنید، به خصوص نه به پهلو.
2، آیا هنوز هم می توان از یک قطعه جدار نازک با تغییر شکل جزئی استفاده کرد؟
بستگی به این دارد که تغییر شکل کجا باشد و چگونه از آن استفاده شود. اگر انحراف کلی جزئی باشد که بر مونتاژ یا تحمل بار تأثیری نداشته باشد، استفاده کوتاه مدت خوب است. اگر تغییر شکل در یک نقطه اتصال متمرکز باشد، یا اگر علائم یا چینهای سفید ظاهر شده باشد، نزدیک به شکستن است و نباید بیشتر از آن استفاده کرد. برای تغییر شکل جزئی، می توانید آن را در آب داغ خیس کنید و سپس آن را صاف کنید، اما فقط برای مواد با دمای پایین مانند PLA. اگر قطعه باربر است، پیشنهاد می کنیم برای تعویض مستقیم با ما تماس بگیرید. به استفاده از آن ادامه ندهید.
3، هنگامی که یک قطعه جدار نازک تحت بارهای مکرر قرار می گیرد، به چه پارامترهای مواد باید توجه کنم؟
تحت بار مکرر، حالت شکست اصلی قطعات جدار نازک، شکست خستگی است. شما باید روی قدرت خستگی، کشیدگی در هنگام شکست و حساسیت بریدگی تمرکز کنید. نایلون، پلی پروپیلن (PP) و برخی از رزین های مهندسی مقاومت خوبی در برابر خستگی دارند. PLA و رزین فوتوپلیمر معمولی بدتر هستند. جهت چاپ نیز تا حد زیادی بر عمر خستگی تأثیر می گذارد. سطح اتصال بین لایه نقطه ضعف است. می توانید از ما بخواهید که زاویه قرارگیری را بهینه کنیم. اجازه دهید جهت تنش اصلی موازی با صفحه لایه باشد، نه عمود بر لایه میانی.
4، هنگام سفارش قطعات دیوار نازک سفارشی، چه اطلاعاتی را باید روی طراحی سه بعدی خود علامت گذاری کنم؟
شما باید حداقل ضخامت دیواره ناحیه دیوار نازک، تحمل ابعاد بحرانی، مواد مورد نیاز و جهت بار را علامت گذاری کنید. اگر ناحیه دیوار نازک نیاز به تناسب با سایر قسمت ها دارد، به فاصله مناسب و الزامات کیفیت سطح مستقیماً روی نقشه توجه کنید. این به ما کمک می کند که فقط از روی تجربه قضاوت نکنیم. همچنین می توانید یک شی یا عکس مرجع ارائه دهید. این به ما کمک می کند سناریوی استفاده شما را سریعتر درک کنیم و تغییرات بعدی را کاهش دهیم.
5، آیا قطعات جدار نازک در زمستان راحت تر می شکنند یا در محیط های با دمای پایین؟
بله، بیشتر مواد پرینت سه بعدی در دماهای پایین شکننده می شوند. این به ویژه برای PLA و رزین معمولی صادق است. اگر قطعات شما نیاز به استفاده یا نگهداری در دمای زیر صفر درجه سانتیگراد دارند، پیشنهاد می کنیم رزین های مقاوم در برابر نایلون، پلی پروپیلن یا در دمای پایین را انتخاب کنید. بهتر است قبل از ثبت سفارش دمای کار را به ما بگویید. ما میتوانیم توصیه مواد را بر این اساس تنظیم کنیم، بنابراین میتوانید از موقعیتی که دیوارهای نازک در زمستان با کوچکترین تماسی ترک میخورند، اجتناب کنید.

September 09, 2026
ارسال به این منبع
September 09, 2026


بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.
اطلاعات بیشتری را پر کنید تا بتواند سریعتر با شما در تماس باشد
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.